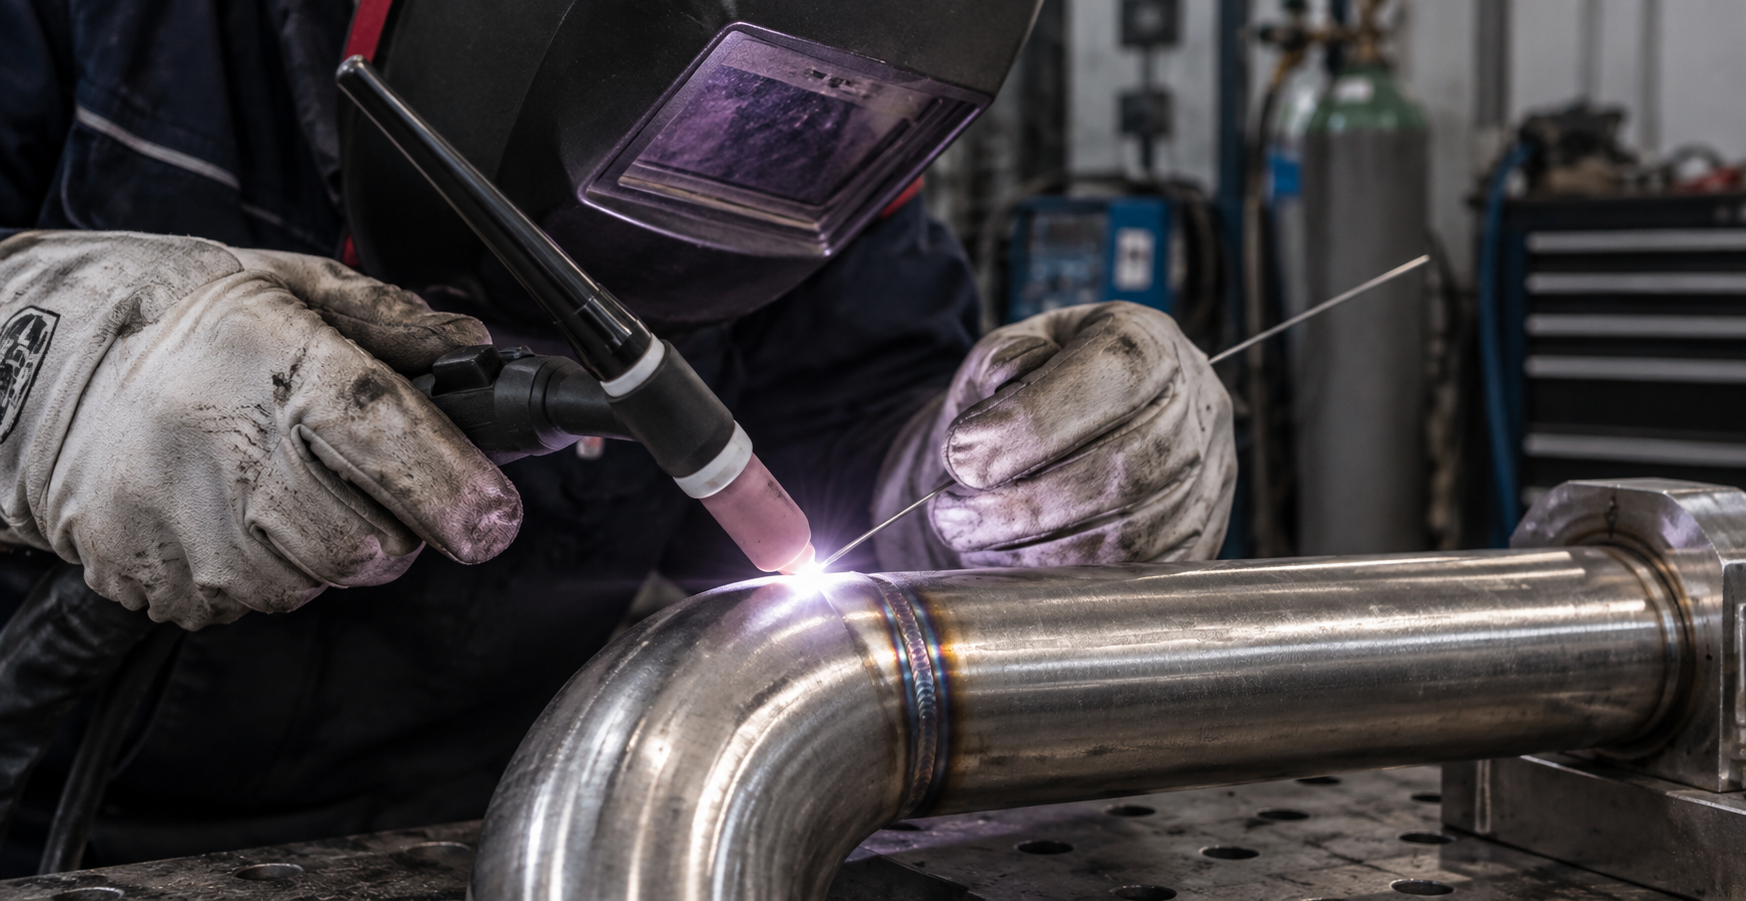
Argon kaynak, daha yaygın teknik adıyla TIG (Tungsten Inert Gas) kaynak, yüksek kalite ve hassasiyet gerektiren metal birleştirme işlemlerinde kullanılan kaynak yöntemlerinden biridir.
Özellikle paslanmaz çelik (inox), alüminyum, bakır ve titanyum gibi malzemelerde; kaynak banyosunun ve ısı girdisinin kontrollü şekilde yönetilebilmesi sayesinde temiz ve düzgün kaynak dikişleri elde edilmesine olanak sağlar.
Çağrı Bakım olarak malzemenin türü, kalınlığı ve uygulamanın gereksinimlerine göre kaynak parametrelerini belirleyerek Argon (TIG) kaynak uygulamaları gerçekleştiriyoruz.
TIG kaynak işleminde erimeyen tungsten elektrot ile iş parçası arasında elektrik arkı oluşturulur. Kaynak bölgesi inert Argon gazıyla atmosferden korunur ve uygulamanın gerektirdiği durumlarda ayrıca dolgu metali kullanılabilir.
TIG kaynağında kullanılan tungsten elektrot erimeyen bir elektrottur. Elektrik arkını oluşturur ve kaynak işlemi için gerekli ısının kaynak bölgesine aktarılmasını sağlar.
İnert bir gaz olan Argon, kaynak bölgesini havadaki oksijen ve diğer kirleticilerden korur. Böylece kaynak metalinin oksitlenme riski azaltılır ve daha temiz bir kaynak dikişi elde edilir.
Uygulamanın gereksinimine bağlı olarak kaynak bölgesine ek metal sağlamak amacıyla dolgu metali kullanılabilir. Bazı TIG uygulamalarında ise ek dolgu metaline ihtiyaç duyulmadan birleştirme yapılabilir.
Kaynak akımı, gaz akışı ve diğer çalışma parametrelerinin malzemeye uygun şekilde ayarlanabilmesi, özellikle ince ve hassas parçaların kaynaklanmasında kontrollü çalışma imkânı sağlar.
TIG kaynak; hassas kontrol, temiz kaynak dikişi ve farklı metal türleriyle çalışabilme özellikleri nedeniyle özellikle hassas birleştirme uygulamalarında tercih edilen yöntemlerden biridir.
Kaynak sıcaklığı ve akımının kontrollü şekilde ayarlanabilmesi sayesinde ince malzemelerde ve karmaşık parçalarda hassas çalışma yapılmasına olanak tanır.
TIG yöntemi, doğru parametrelerle uygulandığında pürüzsüz ve temiz bir kaynak dikişi oluşturabilir ve kaynak sonrası temizlik ihtiyacını azaltabilir.
Çelik, paslanmaz çelik, alüminyum, bakır ve titanyum dahil birçok farklı metal ve alaşımda TIG kaynak yöntemi kullanılabilir.
Argon gazının kaynak banyosunu atmosferden koruması sayesinde kaynak dikişinde gözenek (porozite) oluşumunun azaltılmasına yardımcı olur.
Hassasiyet, kontrollü ısı girdisi ve farklı malzemelerle çalışabilme özellikleri sayesinde TIG kaynak yöntemi birçok endüstriyel uygulamada kullanılmaktadır.
Alüminyum, paslanmaz çelik ve farklı özel alaşımların hassas şekilde birleştirilmesinde TIG kaynak yönteminden yararlanılır.
Yüksek mukavemet, düşük ağırlık ve hassas kaynak kontrolü gerektiren metal parçaların üretim ve birleştirme süreçlerinde TIG kaynak yöntemi kullanılabilir.
Paslanmaz çelik tanklar, borular ve farklı ekipmanların temiz ve kontrollü şekilde birleştirilmesi gereken uygulamalarda TIG kaynak yaygın olarak kullanılır.
Hassas kontrol gerektiren ince metal parçaların ve farklı bileşenlerin birleştirilmesinde TIG kaynak yönteminden yararlanılabilir.
Boru hatları, tanklar, makine parçaları ve farklı endüstriyel metal uygulamalarında TIG kaynak yöntemi kullanılmaktadır.
Aşınmış veya hasar görmüş ve TIG kaynağına uygun makine parçalarında kaynak ve onarım uygulamaları gerçekleştirilebilir.
Mimari ve endüstriyel metal uygulamalarında temiz ve kontrollü birleştirme gerektiren parçalarda TIG kaynak yönteminden yararlanılabilir.
Kaynak işleminden önce malzeme ve yüzey özellikleri değerlendirilir. Ardından malzemeye uygun kaynak parametreleri belirlenerek kontrollü TIG kaynak işlemi gerçekleştirilir.
Kaynak yapılacak yüzeyler temizlenir ve malzemenin yapısına göre gerekli yüzey hazırlıkları gerçekleştirilir.
Akım, voltaj, gaz akışı ve diğer kaynak parametreleri işlenecek malzemenin türü ve kalınlığına göre ayarlanır.
Tungsten elektrot ve Argon gazı kullanılarak kaynak bölgesi kontrollü şekilde birleştirilir. Gerektiğinde uygun dolgu metali kullanılır.
Kaynak işlemi tamamlandıktan sonra kaynak dikişi kontrol edilir ve uygulamanın gerektirdiği durumlarda gerekli düzeltmeler gerçekleştirilir.
TIG Kaynak Makinesi: Kaynak işlemi için gerekli elektrik enerjisini ve çalışma parametrelerinin kontrolünü sağlar.
TIG Torcu: Tungsten elektrodun ve koruyucu Argon gazının kaynak bölgesine kontrollü şekilde iletilmesini sağlar.
Argon Gazı Şişesi ve Regülatörü: Kaynak bölgesini atmosferden koruyan Argon gazının depolanmasını ve uygun debide kullanılmasını sağlar.
Dolgu Metali: Uygulamanın gerektirdiği durumlarda kaynak bölgesine ek metal sağlamak amacıyla kullanılır.
TIG kaynak hassasiyet ve kaynak kalitesi açısından önemli avantajlar sunarken, uygulama süresi ve ekipman gereksinimleri açısından diğer kaynak yöntemlerinden farklı özelliklere sahiptir.
TIG kaynak, hassas kontrol gerektirdiği için bazı diğer kaynak yöntemlerine kıyasla daha yavaş ilerleyen bir kaynak yöntemidir.
TIG kaynak işlemi; uygun kaynak makinesi, tungsten elektrot, TIG torcu, koruyucu gaz sistemi ve uygulamaya göre dolgu malzemesi gerektirir.
Ark mesafesi, ısı girdisi, torç hareketi ve dolgu metalinin kontrollü şekilde yönetilmesi gerektiği için TIG kaynak uygulaması tecrübe ve hassas kontrol gerektirir.
Özel ekipman, koruyucu gaz ve daha kontrollü bir çalışma süreci gerektirdiğinden TIG kaynak uygulamalarının maliyeti bazı diğer kaynak yöntemlerine göre daha yüksek olabilir.
Kaynak yapılacak malzeme ve uygulamanız hakkında bilgi almak için bizimle doğrudan iletişime geçebilirsiniz.