Profesyonel Kaynak • Bakım • Onarım
BİLGİ MERKEZİ & BLOG

Bilgi Merkezi & Blog

BİLGİ MERKEZİ & BLOG

Kaynak Teknolojileri Hakkında Faydalı Bilgiler

Kaynak yöntemleri, metal ve alaşımların özellikleri, bakım ve onarım uygulamaları hakkında teknik bilgileri anlaşılır bir şekilde inceleyebilirsiniz.

Endüstriyel kaynak çözümleri
ENDÜSTRİYEL ÇÖZÜMLER

Endüstriyel Kaynak Çözümlerinde Güven ve Profesyonellik

Profesyonel kaynak uygulamalarında doğru yöntem, uygun ekipman ve malzemeye göre belirlenen çalışma süreci, bağlantının dayanıklılığı açısından büyük önem taşır.

ENDÜSTRİYEL KAYNAK

Profesyonel Kaynak Uygulaması Neden Önemlidir?

Kaynak işlemi yalnızca iki metal parçanın birleştirilmesinden ibaret değildir. Kullanılan malzemenin türü, kaynak yöntemi, ısı kontrolü, yüzey hazırlığı ve uygulama koşulları ortaya çıkan birleşimin niteliğini doğrudan etkiler.

Yanlış yöntem veya uygun olmayan kaynak parametreleri; çatlak, deformasyon, yetersiz nüfuziyet ve korozyon gibi sorunlara neden olabilir. Bu nedenle kaynak yöntemi, işlenecek malzeme ve parçanın kullanım koşulları dikkate alınarak belirlenmelidir.

01

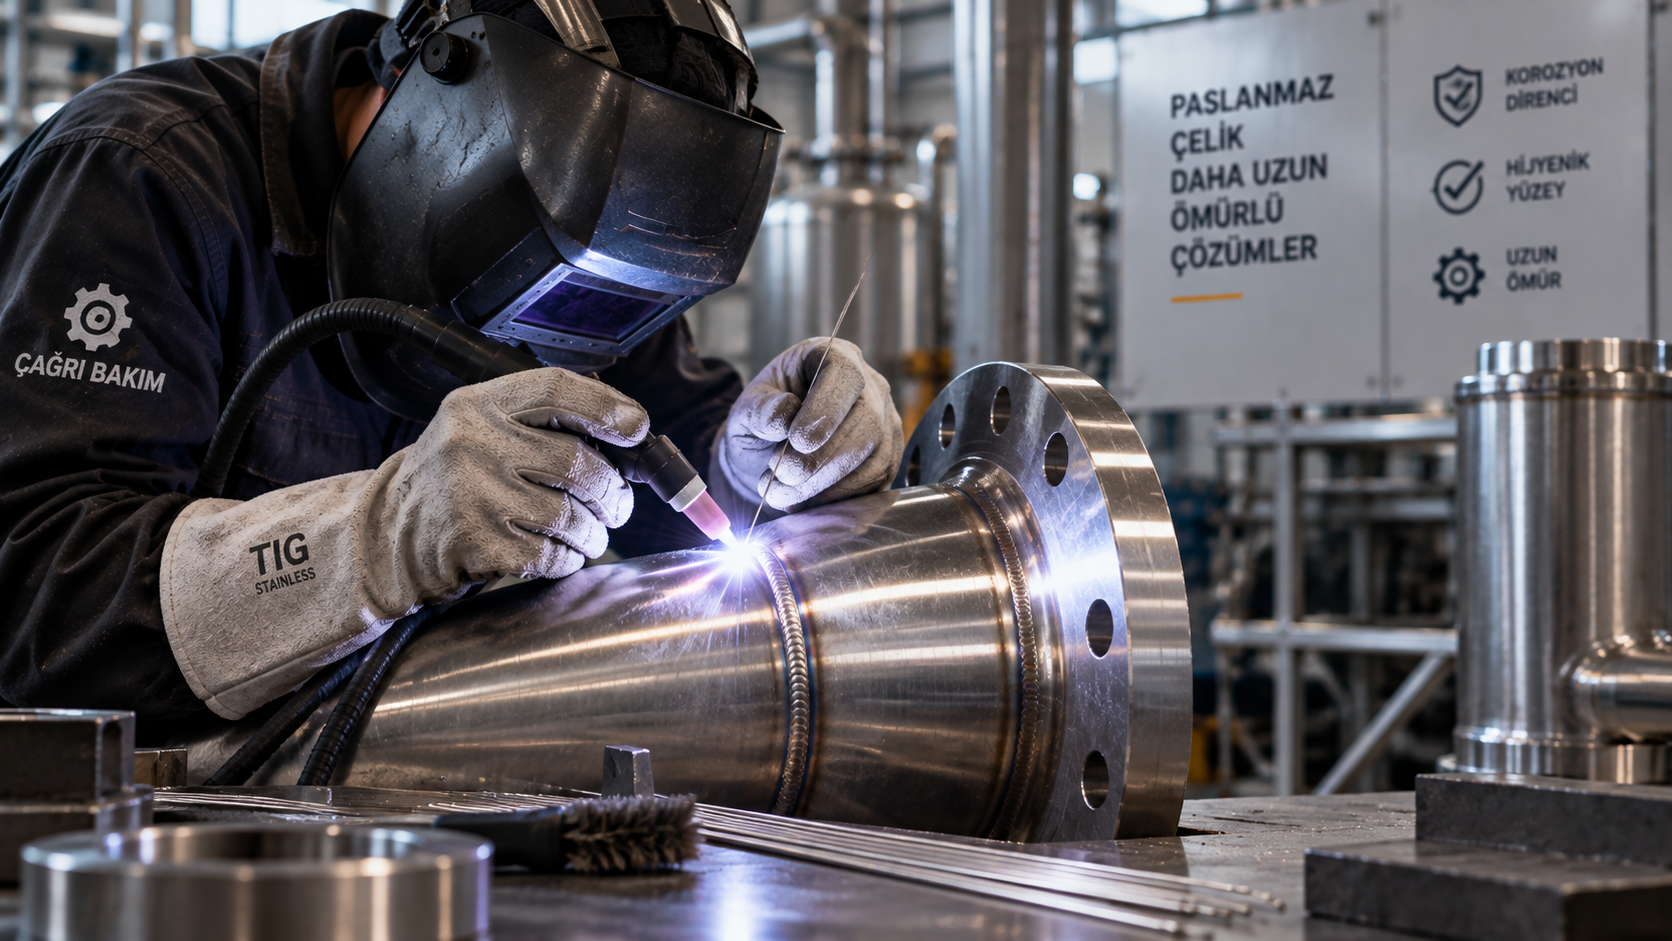
TIG (Argon) Kaynağı

TIG kaynağı özellikle paslanmaz çelik, alüminyum ve hassas metal uygulamalarında kontrollü bir kaynak süreci sağlar. Isı girdisinin hassas şekilde yönetilebilmesi, ince malzemelerde ve temiz kaynak dikişi istenen uygulamalarda önemli bir avantajdır.

02

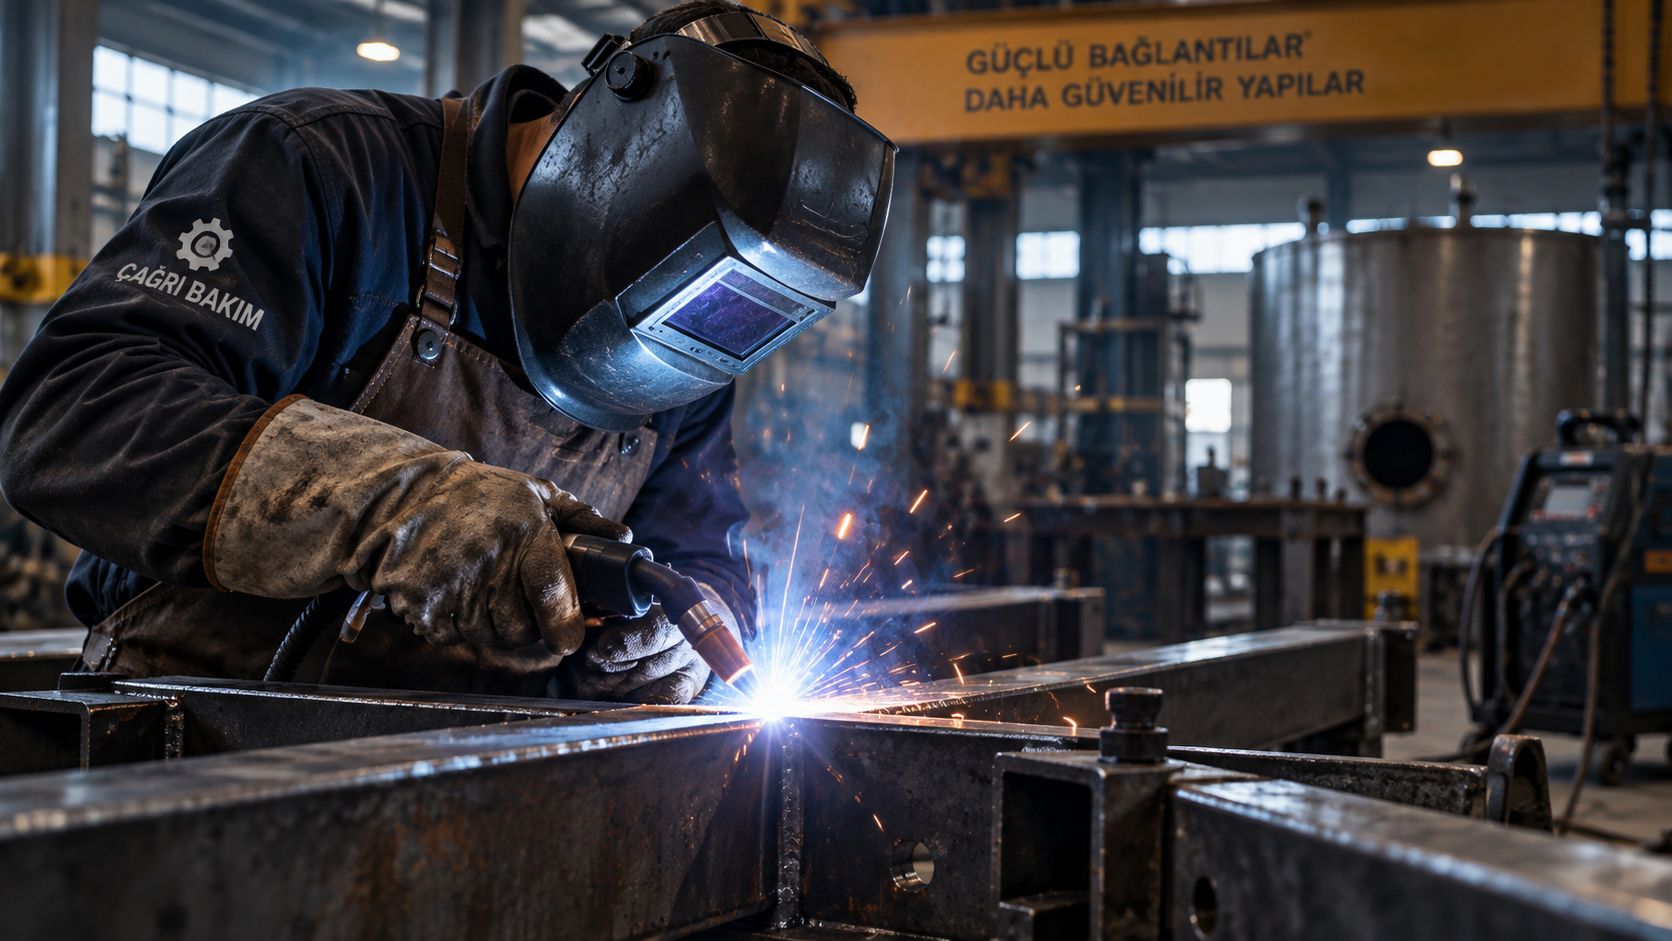
MIG/MAG (Gazaltı) Kaynağı

Sürekli tel besleme sistemiyle çalışan MIG/MAG yöntemi; genel imalat, makine parçaları ve seri üretim uygulamalarında kullanılan kaynak yöntemlerinden biridir. Hızlı çalışma imkânı sağlaması endüstriyel uygulamalarda önemli bir avantajdır.

03

Elektrot Kaynağı

Elektrik arkı kullanılarak gerçekleştirilen elektrot kaynağı; farklı çalışma koşullarında uygulanabilen geleneksel kaynak yöntemlerinden biridir. Genel kaynak, tamirat ve çeşitli metal birleştirme işlemlerinde kullanılabilir.

Malzemeye Uygun Kaynak Yöntemi

Her metal kaynak sırasında aynı davranışı göstermez. Alüminyumun yüksek ısı iletkenliği, paslanmaz çeliğin ısı ve korozyon hassasiyeti, bakırın hızlı ısı dağılımı veya dökme demirin yüksek karbon içeriği farklı uygulama yaklaşımlarını gerekli kılar.

Bu nedenle doğru kaynak yöntemi kadar uygun dolgu malzemesi, koruyucu gaz, akım değeri ve yüzey hazırlığının belirlenmesi de kaynak kalitesinin önemli parçalarıdır.

Çağrı Bakım'ın Yaklaşımı

Çağrı Bakım; farklı metal ve alaşımlarda kaynak, bakım ve onarım ihtiyaçlarını malzemenin özellikleri ve uygulamanın gereksinimlerine göre değerlendirerek uygun kaynak yönteminin belirlenmesine odaklanır.
Kaynak ve metal imalat çözümleri
METAL İŞLEME

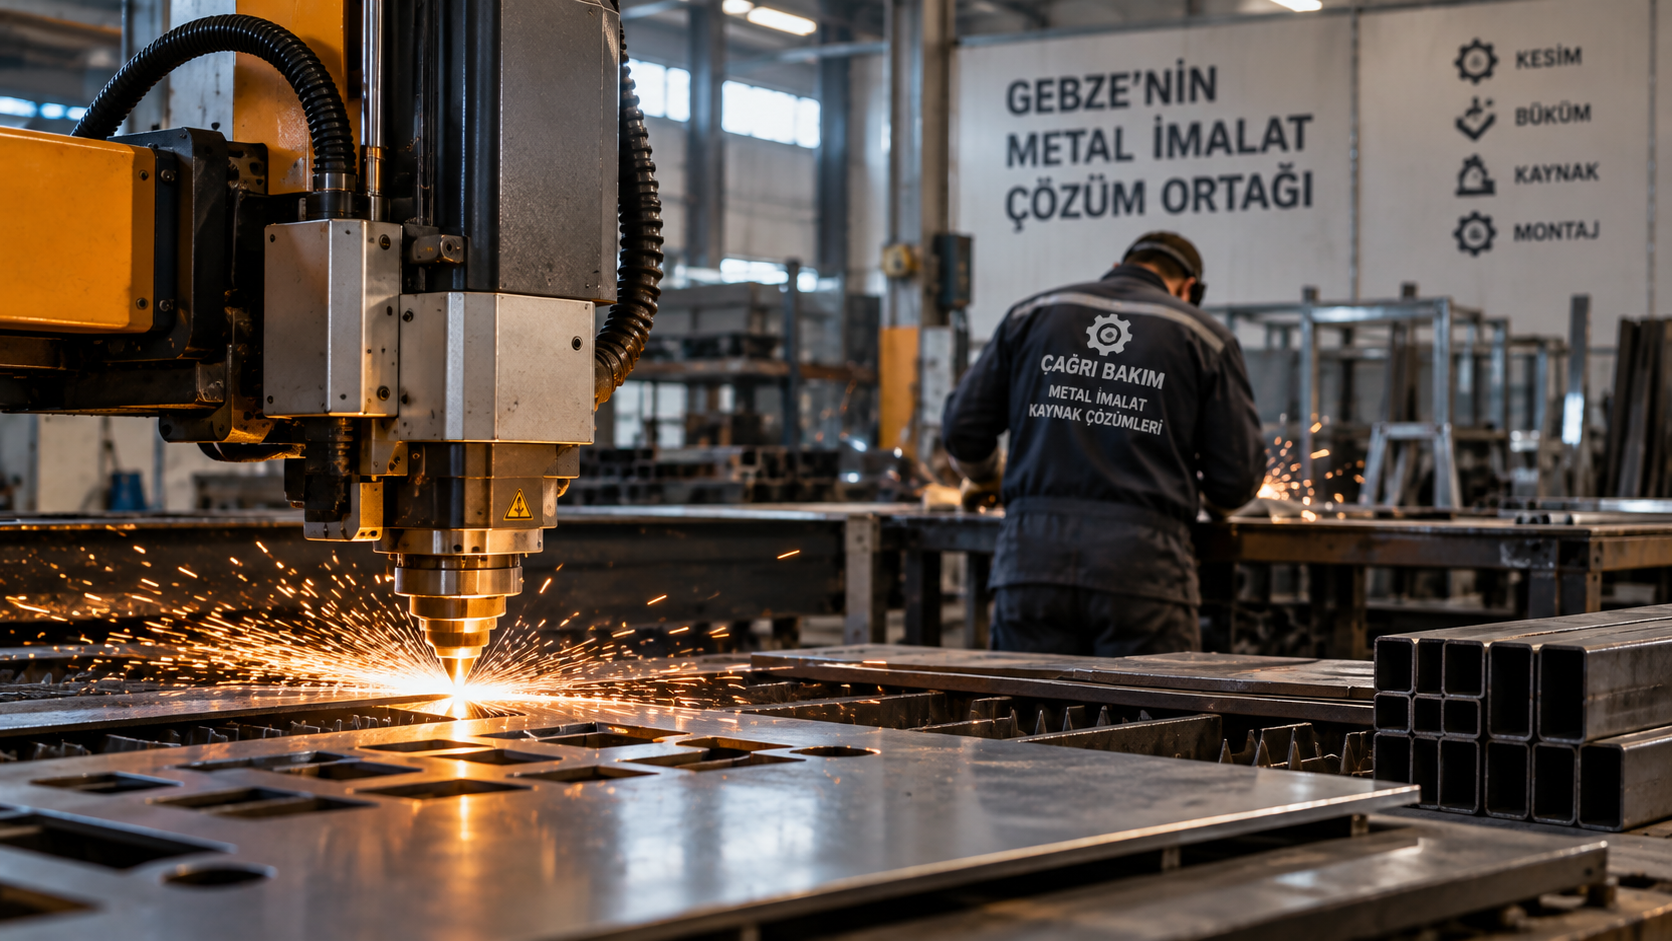
Gebze'de Kaynak ve Metal İmalat Çözümleri

Gebze ve çevresindeki endüstriyel uygulamalarda metalin türüne ve kullanım alanına uygun kaynak yönteminin belirlenmesi, sağlıklı bir birleştirme sürecinin temelini oluşturur.

GEBZE / KOCAELİ

Endüstriyel Metal İşlerinde Doğru Kaynak Uygulaması

Gebze ve Kocaeli, farklı üretim ve sanayi faaliyetlerinin yoğun olarak gerçekleştirildiği bölgeler arasındadır. Makine parçalarından paslanmaz ekipmanlara, alüminyum yapılardan farklı metal alaşımlarına kadar birçok uygulamada kaynak işlemleri önemli bir yere sahiptir.

Kaynak yönteminin malzeme ve kullanım amacına uygun seçilmemesi; deformasyon, çatlama, korozyon veya bağlantı kalitesinin düşmesi gibi problemlere neden olabilir.

01

Paslanmaz Çelik

Paslanmaz çelik uygulamalarında ısı kontrolü, doğru dolgu malzemesi ve uygun gaz koruması önemlidir. TIG (Argon) kaynağı, hassas paslanmaz uygulamalarında kullanılan yöntemlerden biridir.

02

Alüminyum

Alüminyumun yüksek ısı iletkenliği ve yüzeyindeki oksit tabakası, kaynak öncesi hazırlığı önemli hale getirir. Alaşım serisine uygun dolgu malzemesi ve kontrollü ısı yönetimi gerekir.

03

Makine Parçalarının Onarımı

Aşınmış, çatlamış veya hasar görmüş metal parçaların kaynakla onarımında malzemenin yapısı ve hasarın niteliği dikkate alınmalıdır. Amaç, parçanın kullanım koşullarına uygun bir onarım süreci oluşturmaktır.

Her Metal İçin Aynı Yöntem Kullanılmaz

Alüminyum, paslanmaz çelik, bakır, bronz, titanyum ve dökme demir birbirinden farklı metalürjik özelliklere sahiptir. Bu nedenle kaynak yöntemi, koruyucu gaz, dolgu metali ve ısı girdisi malzemenin özelliklerine göre belirlenmelidir.

Gebze ve Çevresindeki Endüstriyel Uygulamalar

Gebze, Dilovası ve Kocaeli genelindeki sanayi uygulamalarında farklı metal ve alaşımlara yönelik kaynak, birleştirme, bakım ve onarım ihtiyaçları ortaya çıkabilmektedir. Çağrı Bakım, bu ihtiyaçlarda malzemeye ve uygulamaya uygun kaynak çözümlerine odaklanmaktadır.

MIG MAG TIG ve elektrot kaynak yöntemleri
KAYNAK TEKNİKLERİ

Kaynak Yöntemleri Rehberi: Hangi Proje İçin Hangi Kaynak Seçilmeli?

MIG/MAG, TIG ve elektrot kaynağının özelliklerini, avantajlarını ve hangi uygulamalarda kullanıldığını anlaşılır şekilde inceleyin.

KAYNAK YÖNTEMLERİ REHBERİ

Projeye Uygun Kaynak Yöntemi Nasıl Belirlenir?

Metal işleme uygulamalarında her projenin ihtiyacı farklıdır. Malzeme türü, kalınlık, kullanım ortamı, üretim hızı ve kaynak dikişinden beklenen özellikler yöntem seçiminde dikkate alınmalıdır.

Yanlış kaynak yönteminin kullanılması malzemede deformasyona, yetersiz birleşmeye veya istenmeyen yüzey sonuçlarına neden olabilir. Bu nedenle en yaygın yöntemlerin özelliklerini bilmek doğru seçim açısından önemlidir.

01

MIG/MAG (Gazaltı) Kaynağı

Gazaltı kaynağı olarak da bilinen MIG/MAG, kaynak telinin sürekli olarak kaynak bölgesine beslendiği bir yöntemdir. Endüstriyel imalat uygulamalarında yaygın olarak kullanılır.

Avantajları
  • Hızlı uygulama imkânı
  • Sürekli tel besleme sistemi
  • Seri üretime uygun çalışma
  • Endüstriyel imalatta geniş kullanım
Kullanım Alanları
  • Çelik konstrüksiyonlar
  • Otomotiv parçaları
  • Makine imalatı
  • Genel metal imalat işleri
02

TIG (Argon) Kaynağı

TIG kaynağında erimeyen tungsten elektrot kullanılır ve kaynak bölgesi inert Argon gazıyla korunur. Isı üzerinde hassas kontrol sağlaması nedeniyle temiz ve kontrollü kaynak uygulamalarında tercih edilir.

Avantajları
  • Hassas ısı kontrolü
  • Temiz kaynak dikişi
  • Düşük sıçrantı
  • İnce malzemelerde kontrollü çalışma
Kullanım Alanları
  • Paslanmaz çelik
  • Alüminyum
  • İnce sac uygulamaları
  • Gıda ekipmanları
03

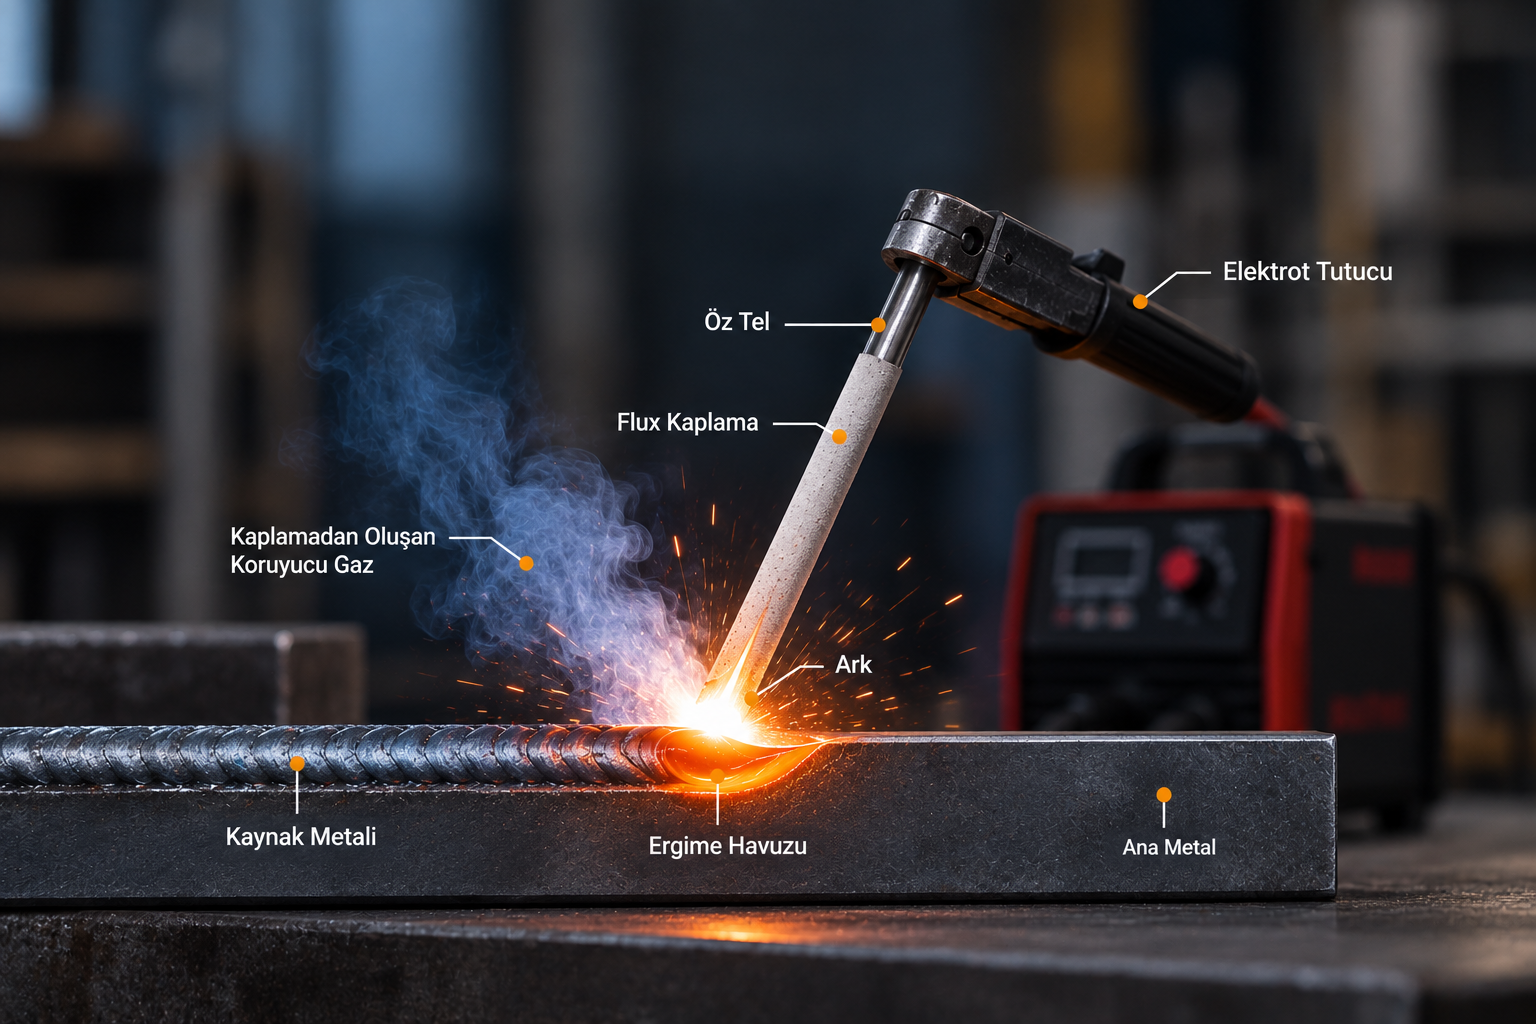
Elektrot (Ark) Kaynağı

Elektrot kaynağı, elektrik arkının oluşturduğu ısı ile elektrot ve ana malzemenin birleştirilmesine dayanan geleneksel kaynak yöntemlerinden biridir.

Avantajları
  • Taşınabilir ekipmanla uygulanabilir
  • Farklı çalışma ortamlarına uygundur
  • Genel tamirat işlerinde kullanılabilir
Kullanım Alanları
  • Genel metal işleri
  • Tamir ve tadilat uygulamaları
  • Çelik parça birleştirmeleri
  • Çeşitli saha uygulamaları
KAYNAK KALİTESİ

Kaynak Kalitesini Belirleyen 3 Kritik Faktör

01
Nüfuziyet

Kaynak metalinin ana malzemeyle yeterli şekilde birleşmesi önemlidir. Yetersiz nüfuziyet, bağlantının mekanik performansını olumsuz etkileyebilir.

02
Temizlik

Kaynak yapılacak yüzeyin yağ, kir, pas, oksit ve diğer kalıntılardan arındırılması sağlıklı bir kaynak banyosu için gereklidir.

03
Gaz Dengesi

TIG ve MIG/MAG uygulamalarında uygun koruyucu gazın ve doğru gaz akışının kullanılması, kaynak banyosunun atmosferik etkilerden korunmasına yardımcı olur.

Paslanmaz çelik kaynak uygulaması
PASLANMAZ ÇELİK

Paslanmaz (Krom) Kaynağı: Hassas Projelerde Neden Uzmanlık Önemlidir?

Paslanmaz çelik kaynağında gaz koruması, ısı kontrolü ve yüzey temizliği malzemenin korozyon direncinin korunması açısından önemlidir.

PASLANMAZ ÇELİK

Paslanmaz Çelik Kaynağında Dikkat Edilmesi Gerekenler

Paslanmaz çelik; dayanıklılığı ve korozyon direnci nedeniyle gıda, kimya, makine, otomotiv ve çeşitli endüstriyel uygulamalarda kullanılan önemli malzemelerden biridir.

Bununla birlikte paslanmaz çelik ısıya karşı hassastır. Uygun olmayan kaynak parametreleri malzemede deformasyona, kaynak bölgesinde renklenmeye ve korozyon direncinin olumsuz etkilenmesine neden olabilir.

01

Doğru Gaz Koruması

Paslanmaz çelik TIG uygulamalarında yüksek saflıkta Argon veya uygulamaya uygun koruyucu gaz kullanılması, kaynak banyosunun atmosferdeki oksijen ve diğer kirleticilerden korunmasına yardımcı olur.

02

Isı Kontrolü

Gereğinden fazla ısı girdisi malzemede çarpılmaya ve metalürjik yapının etkilenmesine neden olabilir. Bu nedenle akım ve ısı girdisinin malzeme kalınlığına göre kontrol edilmesi gerekir.

03

Temizlik ve Pasivasyon

Kaynak öncesi yüzey temizliği ve kaynak sonrasında gerekli temizlik işlemleri önemlidir. Pasivasyon uygulaması da paslanmaz yüzeyin korozyon direncinin korunmasına yardımcı olur.

Neden TIG (Argon) Kaynağı Kullanılır?

TIG kaynağı, kaynak banyosu ve ısı girdisi üzerinde hassas kontrol sağlaması nedeniyle paslanmaz çelik uygulamalarında yaygın olarak kullanılan yöntemlerden biridir.

  • Hassas ısı kontrolü
  • Temiz ve düzenli kaynak dikişi
  • İnce saclarda kontrollü uygulama
  • Paslanmaz çelik uygulamalarına uygun çalışma
PASLANMAZ ALAŞIMLARI

Farklı Paslanmaz Çelik Grupları

304 / 304L

Gıda, endüstriyel mutfak ve dekoratif uygulamalarda kullanılan paslanmaz çelik gruplarındandır.

316 / 316L

Klorür ve korozyon direncinin önemli olduğu deniz suyu ve çeşitli kimyasal ortam uygulamalarında tercih edilir.

310 / 321

Yüksek sıcaklık koşullarındaki egzoz, fırın ve benzeri endüstriyel uygulamalarda kullanılabilir.

Dublex / Süper Dublex

Yüksek mekanik dayanım ve korozyon direnci gerektiren endüstriyel ve petrokimya uygulamalarında kullanılan paslanmaz gruplarındandır.

Paslanmaz Kaynak Uygulama Alanları

  • Gıda hatları ve paslanmaz borular
  • Paslanmaz tank ve ekipmanlar
  • Kimya ve endüstriyel tesis uygulamaları
  • Dekoratif paslanmaz uygulamaları
  • Makine parçaları
  • İnce sac uygulamaları
Hemen Ara WhatsApp